


Ligne d'assistance
Applications technologiques
Applications technologiques
Types de cosses à sertir : Guide des applications et de la sélection
2026-10-28
131
Une cosse à sertir est le contact métallique qui relie un fil à un connecteur. Ce n'est pas le boîtier en plastique qui la maintient. Cette distinction paraît simple, mais elle est à l'origine de nombreuses erreurs de devis, d'échantillons non conformes et de fabrications défectueuses. Un acheteur peut commander une « cosse à sertir » et recevoir un boîtier, un connecteur pour circuit imprimé ou un câble complet. Il ne s'agit pas de la même pièce.
La confusion provient de l'utilisation d'un même terme pour désigner différents niveaux d'un système de connexion : le contact métallique, le boîtier en plastique et le système complet. Ce guide distingue ces niveaux, compare les connexions fil à fil et fil à carte, et établit une méthode de sélection pratique. Il ne traite pas des cosses à anneau, à fourche ou à déconnexion rapide utilisées seules.
Qu'est-ce qu'une borne à sertir ?
Une cosse à sertir est un contact métallique muni d'un cylindre de sertissage qui se déforme de façon permanente autour d'un fil dénudé. Le sertissage du conducteur comprime les brins du fil et établit la connexion électrique. Le sertissage de l'isolant maintient l'isolant du fil et assure la protection contre les contraintes. L'extrémité de la cosse sertie assure l'interface électrique avec le contact opposé.
Le sertissage est un procédé de compression contrôlée : dénuder le fil, l’insérer dans la borne, sertir à l’aide de l’outil approprié, puis insérer la borne dans le boîtier. La hauteur et la largeur du sertissage, ainsi que l’outil utilisé, doivent être adaptés à la borne et au fil. Un sertissage d’apparence acceptable peut néanmoins échouer à un test de traction, à un test d’échauffement ou à un test de vibration. Le brasage est une méthode d’assemblage différente et ne doit pas être utilisé pour compenser un sertissage défectueux.
Comprendre la définition et le processus de sertissage soulève une autre question : quelle pièce du système de connecteur est précisément demandée ? Lors des achats, la confusion la plus fréquente ne porte pas sur le fonctionnement du sertissage, mais sur la différence entre le contact métallique, la coque en plastique et le système complet une fois apparié. Ces pièces fonctionnent ensemble, mais elles remplissent des fonctions différentes et portent généralement des références distinctes.
Leurs rôles peuvent être répartis comme suit :
- Le contact de sertissage Il transporte le signal ou le courant et fournit l'extrémité de connexion.
- L'interface du terminal positionne et protège le contact et peut assurer le verrouillage, le déblocage et le soulagement des contraintes.
- L'interface d'accouplement relie le boîtier à un autre boîtier de câblage ou à un connecteur de circuit imprimé.
Le fil et la pince à sertir font partie du processus de fabrication, et non du connecteur fini. Dans un catalogue, ces trois éléments peuvent apparaître sous des références distinctes ; c’est pourquoi une demande pour une « borne à sertir » peut donner lieu à des devis pour différents articles.
Quels sont les différents types de cosses à sertir ?
La classification doit commencer par le rôle du produit, car chaque rôle comporte des dimensions, des exigences d'assemblage et des modes de défaillance différents. Cette approche est plus pertinente que de trier les produits selon la terminologie utilisée dans un catalogue.
Contacts à sertir
Au niveau du contact, les éléments déterminants sont l'extrémité d'accouplement, la section du câble, le plaquage et le système de verrouillage. Broches, douilles, lames et formes personnalisées suivent toutes la même logique : l'extrémité d'accouplement fixe l'interface, tandis que le cylindre de sertissage fixe le câble et l'outillage.
Le matériau de contact et le placage influent sur la résistance, le nombre de cycles d'accouplement et la corrosion ; il convient donc de les vérifier dans les spécifications applicables. La lance de verrouillage, lorsqu'elle est présente, est facile à négliger. Si elle est endommagée ou si le contact est inséré dans la mauvaise coque, ce dernier peut se déloger sous l'effet des vibrations ou lors de l'accouplement.
Ne présumez pas qu'un produit décrit comme une borne soit un simple contact à sertir. Les bornes de circuit imprimé, les connecteurs et autres composants montés sur carte peuvent utiliser une terminologie similaire tout en ayant une fonction différente. Vérifiez le type de connexion, le mode de terminaison, la plage de câblage et le style de montage à partir du schéma plutôt que de vous fier uniquement au nom du produit.
Cosses à sertir
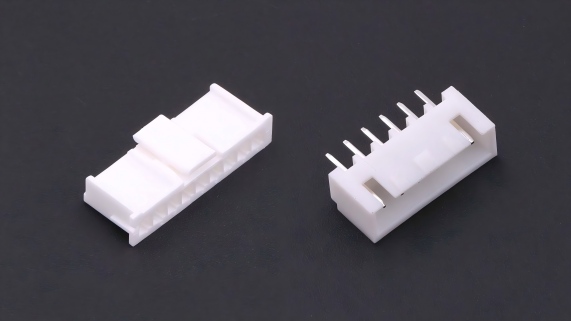
Au niveau de la coque, la comparaison passe de la géométrie métallique à la famille mécanique. Le pas correspond à la distance entre les centres de deux contacts adjacents. Les pas couramment utilisés sont 1.25 mm, 2.0 mm, 2.5 mm, 2.54 mm et 3.96 mm. Il s'agit de familles différentes, et non de formats interchangeables.
Le pas seul ne définit pas la compatibilité. Deux boîtiers présentant le même pas peuvent avoir des cavités de contact, des systèmes de détrompage, de verrouillage et des caractéristiques de panneau différents. Le nombre de positions et la disposition des rangées modifient également l'interface. Ces détails déterminent si le boîtier accepte le contact approprié, empêche les mauvais accouplements et assure le maintien nécessaire de la tension.
Il convient donc de choisir un boîtier dans le cadre d'un système contact-boîtier qualifié. L'existence d'une ouverture similaire ou d'un pas identique ne garantit pas qu'un autre contact se verrouillera, s'alignera ou fonctionnera correctement.
Connecteurs à sertir fil-à-fil et fil-à-carte
Au niveau du système, la question passe de « qu'est-ce qui assure le contact ? » à « avec quoi le connecteur s'emboîte-t-il ? ». Un connecteur à sertir fil-à-fil relie deux connecteurs montés sur fils. Il est courant pour les connexions de câbles en ligne, les rallonges et les interfaces entre faisceaux. Chaque extrémité comporte des contacts et un connecteur, et aucun connecteur de circuit imprimé n'est utilisé.
Un connecteur à sertir fil-carte relie un boîtier monté sur le fil à un connecteur mâle sur le circuit imprimé. Le côté câble comporte le contact et le boîtier. Le côté carte comporte un connecteur mâle, également appelé plaquette. Ce connecteur mâle est un composant distinct qui fournit les broches ou prises côté carte et ne doit pas être considéré comme la borne à sertir.
Ce choix influe sur le montage, le sens de connexion, l'espace disponible sur le panneau, la facilité de maintenance et l'agencement du circuit imprimé. Une conception fil-à-carte nécessite une empreinte sur la carte correspondant au connecteur, et non pas seulement un boîtier côté câble correspondant au fil.
Les valeurs nominales publiées requièrent la même prudence. La valeur nominale d'un contact, d'une coque ou d'un connecteur ne représente pas automatiquement celle de l'ensemble du système connecté. En première intention, le système est limité par son élément le moins performant, mais la limite réelle peut également dépendre de l'échauffement, du nombre de contacts alimentés, de la section des câbles et des conditions de test. Utilisez la valeur nominale du système fournie par le fabricant ou validez l'ensemble complet.
| Partie ou système | Rôle dans l'assemblée | Application typique | Principaux facteurs de sélection |
|---|---|---|---|
| Contact à sertir | Transporte le signal ou le courant et fournit l'interface de connexion | À l'intérieur d'une coque montée sur fil | Gamme de fils, placage, extrémité de raccordement, lance de verrouillage, outil de sertissage |
| Cosse à sertir | Il positionne les contacts et assure l'interface mécanique. | Corps du connecteur côté câble | Pas, positions, disposition des rangées, sexe, marquage, matériau, température |
| Système fil à fil | Relie deux coques montées sur fil | Connexions de câbles en ligne et extensions de faisceau | Paire d'accouplement, détrompage, verrouillage, gamme de câbles, décharge de traction |
| Système fil-carte | Permet de relier un boîtier de câble à un connecteur de circuit imprimé. | Connexions carte-câble à l'intérieur de l'équipement | Série de connecteurs, pas, sens de montage, encombrement sur la carte, intensité nominale |
| Connecteur PCB (plaquette) | Fournit l'interface de connexion côté carte | Soudé ou monté sur le circuit imprimé | Pas, nombre de broches, droit ou coudé, courant, tension, température |
Pour une comparaison plus détaillée de deux familles courantes de connecteurs fil-carte, consultez la section Comparaison des connecteurs XH et VH . Pour des critères de sélection plus généraux, consultez la section Comment choisir le connecteur fil-carte adapté à votre circuit imprimé.
La classification actuelle indique ce qui est vendu et les éléments compatibles. Elle ne précise pas encore si une combinaison particulière convient à un câble, une charge électrique et un processus de production spécifiques. Pour répondre à ces questions, il est nécessaire de passer d'une classification par types de produits à une démarche d'évaluation.
Comment choisir la bonne cosse à sertir ?
La sélection suit l'ordre d'assemblage des composants. Le fil est inséré dans le contact, le contact dans le boîtier, le boîtier s'emboîte avec un autre boîtier ou un connecteur de circuit imprimé, et le sertissage est réalisé à l'aide d'un outil. Le respect de cet ordre permet de détecter une incompatibilité avant l'étape suivante.
calibre du fil et type de conducteur
Le diamètre de la pince à sertir doit être adapté au type de fil. La section du conducteur, le nombre de brins et l'épaisseur de l'isolant sont des facteurs importants. Un fil multibrins fins peut être difficile à sertir avec un outil conçu pour les fils monobrins ou multibrins épais. La longueur du dénudage doit correspondre à la zone de sertissage : trop courte, le sertissage risque de manquer des brins ; trop longue, le fil risque de dépasser dans la zone de contact.
Le sertissage de l'isolant doit être vérifié. Trop lâche, il ne soulagera pas la tension ; trop serré, il risque d'endommager le fil. Le choix du fil n'est donc finalisé que lorsque le conducteur, l'isolant, la longueur de dénudage et l'outil de sertissage correspondent tous à la conception du contact.
Valeurs nominales de courant et de tension
Comparez le courant nominal avec les caractéristiques exactes du contact, de l'enveloppe, du connecteur et du fil. Une valeur nominale de courant ou de tension est incomplète sans connaître les conditions de test. La température ambiante, le nombre de contacts alimentés, la section du fil, l'espacement et l'isolation influent tous sur les limites de fonctionnement admissibles.
Appliquez la réduction de puissance requise et utilisez la puissance nominale du système fournie par le fabricant lorsqu'elle est disponible. Si cette puissance nominale n'est pas publiée, validez l'ensemble complet. La valeur d'un composant ne doit pas être présentée comme preuve que le système associé répondra aux exigences de l'application.
Compatibilité du terminal et du shell
La compatibilité mécanique est le point de convergence des trois niveaux de classification. Le contact doit s'insérer dans la cavité du boîtier et s'enclencher dans son système de verrouillage. Le boîtier doit s'accoupler avec le connecteur correspondant ou le boîtier opposé. Le pas, les positions, la disposition des rangées, le genre, le détrompage et le verrouillage doivent tous être compatibles.
Utilisez le schéma ou le tableau d'assemblage du fabricant plutôt qu'une comparaison visuelle. Une lance de verrouillage endommagée, un logement incorrect ou une pièce d'une série similaire peuvent entraîner un dévissage du contact sous charge. La pièce peut s'ajuster correctement lors du montage, mais se détériorer après des vibrations ou des assemblages répétés.
Conditions d'installation et de fonctionnement
La dernière vérification porte sur la compatibilité du processus. L'outil de sertissage et l'applicateur doivent être adaptés à la borne et au fil. En production, utilisez un outillage qualifié et des paramètres de sertissage validés. Contrôlez la hauteur et la largeur du sertissage, ainsi que la résistance à l'arrachement, et vérifiez la force d'insertion et d'extraction par rapport aux spécifications du produit.
Un outil manuel peut convenir pour les prototypes, mais pas forcément pour la production. Les vibrations, l'humidité, les produits chimiques, la température et les cycles d'accouplement doivent également être pris en compte. Un connecteur fonctionnel en atelier peut ne pas résister aux conditions d'un véhicule en mouvement, d'un environnement extérieur ou d'une machine soumise à de fortes vibrations.
Ces vérifications produisent huit réponses concrètes :
| Point de contrôle | Question à répondre |
|---|---|
| Type de connexion | L'interface est-elle de type fil à fil ou fil à carte ? |
| Wire | Quelles sont la taille du conducteur, le type de brin, le diamètre de l'isolant et la longueur de la bande ? |
| travaux électriques | Quelles sont les conditions de courant, de tension, de température ambiante et de déclassement ? |
| Interface mécanique | Quels sont le pas de tir, les positions, la disposition des rangées, le genre, l'orientation et le mode de verrouillage ? |
| Compatibilité | Les contacts, la coque, le connecteur et l'outillage appartiennent-ils à la même série qualifiée ? |
| Environnement | Les vibrations, l'humidité, les produits chimiques et les cycles d'accouplement sont-ils pris en compte dans la classification du produit ? |
| Production | L'outil de sertissage, l'applicateur, la méthode d'inspection et le test de traction sont-ils définis ? |
| Documentation | Les plans, spécifications et documents de conformité applicables sont-ils disponibles ? |
Ces réponses permettent de préparer l'échantillon pour approbation. Une réponse manquante ou présumée ne permet pas de vérifier l'interface ; cela ne signifie pas pour autant que le risque est faible.
Erreurs courantes lors du choix des cosses à sertir
La plupart des commandes de pièces incorrectes surviennent lorsqu'une réponse requise est absente et que le travail se poursuit malgré tout. Les scénarios d'échec ci-dessous illustrent ce qui peut se produire lorsqu'un des points de contrôle précédents est ignoré.
| Vérification manquée | Conséquence possible | Correction requise |
|---|---|---|
| Correspondance à partir d'une photo | La pièce sélectionnée peut présenter des dimensions de clavette, de verrouillage ou de cavité différentes. | Comparez la série exacte, le dessin et le tableau d'accouplement. |
| Vérifier uniquement la taille nominale du fil | Le sertissage du conducteur peut être lâche, ou l'isolant peut être écrasé ou mal soutenu. | Vérifiez la gamme de conducteurs, le type de brin, le diamètre de l'isolation, la longueur de dénudage et l'outillage. |
| Mélanger des séries de produits similaires | Il se peut que les pièces ne se verrouillent pas ou ne s'emboîtent pas correctement, ou que l'interface de contact devienne peu fiable. | Utilisez une famille de contacts, de boîtiers et de connecteurs qualifiée et approuvée par le fabricant. |
| Utiliser la valeur nominale d'un composant comme valeur nominale du système | L'ensemble peut surchauffer car le contact, la coque ou le fil devient l'élément limitant. | Valider le système complet couplé et appliquer la réduction de puissance requise. |
| Approbation d'un simple échantillon de sertissage visuel | L'articulation peut échouer à un test de traction, à un test de vibration ou à un test d'élévation de température après avoir semblé acceptable. | Qualifier l'outillage et définir les critères d'inspection du sertissage, d'essai de traction et environnementaux. |
Une photo peut aider à identifier l'orientation ou la forme du produit. Elle ne permet pas de vérifier la cavité, le matériau, le placage, le calibre du câble, l'outillage ni les caractéristiques. Le système de contact, de boîtier, de connecteur, de câble et de sertissage doit être approuvé et l'interface doit être vérifiée à chaque modification d'une pièce.
Conclusion
L'incohérence du devis initial ne se limite pas à un simple problème de formulation. Elle provient du choix d'une catégorie trop vague au lieu de préciser la fonction de la pièce demandée. Une cosse à sertir est constituée du contact métallique, et non de l'enveloppe en plastique. Le contact transporte le signal ou le courant ; l'enveloppe le positionne et le protège ; le connecteur sur le circuit imprimé assure l'interface côté carte ; le fil et la pince à sertir finalisent le processus de fabrication.
Utilisez cette distinction pour classer le produit en premier lieu, puis procédez à l'assemblage en sélectionnant : le type de connexion, la série et le pas, la section des câbles et les spécifications électriques, la compatibilité des contacts, du boîtier et du connecteur, et enfin, la conformité du sertissage. Cette procédure empêche qu'une interface non vérifiée ne soit intégrée à un devis ou à la production.
Pour des spécifications exactes, des combinaisons compatibles contact-boîtier, une confirmation de dessin ou une aide à l'examen d'un assemblage proposé, contactez Kinghelml'équipe technique deVeuillez envoyer le schéma du câblage prévu, les conditions de courant et de tension, le sens de raccordement, l'espace disponible et les dessins des pièces proposées afin que l'équipe puisse vérifier les interfaces ensemble.
Recommandations associées