


सेवा हॉटलाइन
तकनीकी अनुप्रयोग
तकनीकी अनुप्रयोग
क्रिम्प टर्मिनल के प्रकार: अनुप्रयोगों और चयन के लिए एक मार्गदर्शिका
2026-10-28
131
क्रिम्प टर्मिनल वह धातु का संपर्क बिंदु होता है जो तार को कनेक्टर सिस्टम से जोड़ता है। यह वह प्लास्टिक का खोल नहीं है जो इसे पकड़ कर रखता है। यह अंतर सुनने में सरल लगता है, लेकिन इसी के कारण गलत कोटेशन, बेमेल नमूने और असफल निर्माण जैसी कई समस्याएं उत्पन्न होती हैं। एक खरीदार "क्रिम्प टर्मिनल" मांग सकता है और उसे एक खोल, एक पीसीबी हेडर या एक पूरी केबल असेंबली मिल सकती है। इनमें से कोई भी एक ही भाग नहीं है।
यह भ्रम तब पैदा होता है जब कनेक्शन सिस्टम के विभिन्न स्तरों पर एक ही शब्द का प्रयोग किया जाता है: धातु संपर्क, प्लास्टिक शेल और संपूर्ण जुड़ा हुआ सिस्टम। यह गाइड इन स्तरों को अलग-अलग करके, वायर-टू-वायर और वायर-टू-बोर्ड कनेक्शनों की तुलना करती है और एक व्यावहारिक चयन क्रम स्थापित करती है। इसमें स्टैंडअलोन रिंग, स्पेड या क्विक-डिस्कनेक्ट टर्मिनलों को शामिल नहीं किया गया है।
क्रिम्प टर्मिनल क्या होता है?
क्रिम्प टर्मिनल एक धातु का संपर्क होता है जिसमें एक क्रिम्प बैरल होता है जो छिले हुए तार के चारों ओर स्थायी रूप से विकृत होता है। कंडक्टर क्रिम्प तार के रेशों को संपीड़ित करता है और विद्युत कनेक्शन बनाता है। इंसुलेशन क्रिम्प तार के इंसुलेशन को पकड़ता है और तनाव से राहत प्रदान करता है। मिलान वाला सिरा विपरीत संपर्क के साथ विद्युत इंटरफ़ेस प्रदान करता है।
क्रिम्पिंग एक नियंत्रित संपीड़न प्रक्रिया है: तार को छीलें, उसे टर्मिनल में डालें, निर्दिष्ट उपकरण से क्रिम्प करें और टर्मिनल को शेल में डालें। क्रिम्प की ऊँचाई, चौड़ाई और उपकरण टर्मिनल और तार के अनुरूप होने चाहिए। क्रिम्प किया हुआ जोड़ देखने में ठीक लग सकता है, लेकिन फिर भी वह पुल टेस्ट, तापमान वृद्धि टेस्ट या कंपन टेस्ट में फेल हो सकता है। सोल्डरिंग एक अलग जोड़ विधि है और इसका उपयोग खराब क्रिम्प की भरपाई के लिए नहीं किया जाना चाहिए।
क्रिम्पिंग की परिभाषा और प्रक्रिया को समझने के बाद एक और सवाल उठता है: कनेक्टर सिस्टम में वास्तव में किस भाग की आवश्यकता है? खरीदारी के दौरान, सबसे आम भ्रम क्रिम्पिंग की कार्यप्रणाली को लेकर नहीं होता, बल्कि धातु के संपर्क, प्लास्टिक के खोल और संपूर्ण जुड़े हुए सिस्टम के बीच के अंतर को लेकर होता है। ये भाग एक साथ काम करते हैं, फिर भी वे अलग-अलग कार्य करते हैं और आमतौर पर उनके अलग-अलग पार्ट नंबर होते हैं।
उनकी भूमिकाओं को निम्न प्रकार से अलग किया जा सकता है:
- क्रिम्प संपर्क यह सिग्नल या करंट को वहन करता है और मिलान का सिरा प्रदान करता है।
- टर्मिनल शेल यह संपर्क को सही स्थिति में रखता है और उसकी सुरक्षा करता है तथा कुंजी, लॉकिंग और तनाव से राहत प्रदान कर सकता है।
- संभोग इंटरफ़ेस यह शेल को दूसरे वायर शेल या पीसीबी हेडर से जोड़ता है।
तार और क्रिम्प टूल निर्माण प्रक्रिया का हिस्सा हैं, तैयार कनेक्टर का नहीं। कैटलॉग में, ऊपर बताए गए तीनों कार्य अलग-अलग पार्ट नंबरों के तहत दिखाई दे सकते हैं, यही कारण है कि "क्रिम्प टर्मिनल" के लिए एक ही अनुरोध से विभिन्न वस्तुओं के लिए कोटेशन प्राप्त हो सकते हैं।
क्रिम्प टर्मिनलों के विभिन्न प्रकार क्या हैं?
वर्गीकरण की शुरुआत उत्पाद की भूमिका से होनी चाहिए, क्योंकि प्रत्येक भूमिका के अलग-अलग आयाम, संयोजन आवश्यकताएँ और विफलता के तरीके होते हैं। यह कैटलॉग पृष्ठ पर प्रयुक्त शब्दों के आधार पर उत्पादों को छाँटने की तुलना में अधिक उपयोगी है।
क्रिम्प संपर्क
संपर्क स्तर पर, निर्णायक क्षेत्र मिलान सिरा, तार की रेंज, प्लेटिंग और लॉकिंग विशेषता हैं। पिन, सॉकेट, ब्लेड और कस्टम आकार सभी एक ही सिद्धांत का पालन करते हैं: मिलान सिरा इंटरफ़ेस को स्थिर करता है, जबकि क्रिम्प बैरल तार और टूलिंग को स्थिर करता है।
संपर्क सामग्री और प्लेटिंग प्रतिरोध, संपर्क चक्र और संक्षारण को प्रभावित करते हैं, इसलिए लागू विनिर्देश में इनकी पुष्टि अवश्य करें। लॉकिंग लांस, यदि मौजूद हो, तो अक्सर अनदेखा किया जा सकता है। यदि यह क्षतिग्रस्त हो जाता है, या यदि संपर्क गलत खोल में डाला जाता है, तो कंपन या संपर्क के दौरान संपर्क बाहर निकल सकता है।
यह न मानें कि टर्मिनल के रूप में वर्णित उत्पाद एक स्टैंडअलोन क्रिम्प कॉन्टैक्ट है। पीसीबी टर्मिनल, हेडर और बोर्ड पर लगे अन्य पुर्जे समान शब्दावली का उपयोग कर सकते हैं, जबकि उनका कार्य अलग-अलग हो सकता है। उत्पाद के नाम पर ही भरोसा करने के बजाय, ड्राइंग से मिलान छोर, टर्मिनेशन विधि, वायर रेंज और माउंटिंग स्टाइल की पुष्टि करें।
क्रिम्प टर्मिनल शेल
शेल स्तर पर, तुलना धातु ज्यामिति से यांत्रिक परिवार की ओर बढ़ती है। पिच आसन्न संपर्कों के बीच की केंद्र-से-केंद्र दूरी है। आमतौर पर उपयोग की जाने वाली पिचों में 1.25 मिमी, 2.0 मिमी, 2.5 मिमी, 2.54 मिमी और 3.96 मिमी शामिल हैं। ये अलग-अलग परिवार हैं, विनिमेय प्रारूप नहीं हैं।
केवल पिच से ही अनुकूलता निर्धारित नहीं होती। समान पिच वाले दो शेल्स में अलग-अलग संपर्क गुहाएँ, कीइंग, लॉकिंग और पैनल विशेषताएँ हो सकती हैं। स्थिति संख्या और पंक्ति लेआउट भी इंटरफ़ेस को प्रभावित करते हैं। ये विवरण निर्धारित करते हैं कि शेल सही संपर्क स्वीकार करता है या नहीं, गलत मिलान को रोकता है और आवश्यक तनाव से राहत प्रदान करता है या नहीं।
इसलिए, एक योग्य संपर्क-और-शेल प्रणाली के भाग के रूप में एक शेल का चयन किया जाना चाहिए। समान ओपनिंग या समान पिच का अस्तित्व इस बात का प्रमाण नहीं है कि दूसरा संपर्क सही ढंग से लॉक, संरेखित या कार्य करेगा।
वायर-टू-वायर और वायर-टू-बोर्ड क्रिम्प कनेक्टर
सिस्टम स्तर पर, प्रश्न "संपर्क को कौन जोड़ता है?" से बदलकर "शेल किससे जुड़ता है?" हो जाता है। एक वायर-टू-वायर क्रिम्प कनेक्टर दो वायर-माउंटेड शेल को जोड़ता है। यह इनलाइन केबल कनेक्शन, एक्सटेंशन और हार्नेस-टू-हार्नेस इंटरफेस में आम है। दोनों तरफ संपर्क और शेल होते हैं, और इसमें कोई पीसीबी हेडर शामिल नहीं होता है।
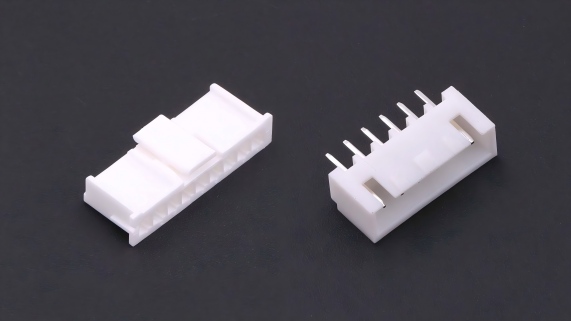
वायर-टू-बोर्ड क्रिम्प कनेक्टर, वायर से जुड़े शेल को पीसीबी हेडर से जोड़ता है। केबल वाले सिरे पर कॉन्टैक्ट और शेल होते हैं। बोर्ड वाले सिरे पर हेडर होता है, जिसे वेफर भी कहते हैं। हेडर एक अलग घटक है जो बोर्ड के पिन या सॉकेट प्रदान करता है और इसे क्रिम्प टर्मिनल के रूप में नहीं माना जाना चाहिए।
यह चुनाव माउंटिंग, मेटिंग दिशा, पैनल स्पेस, सर्विसिबिलिटी और पीसीबी लेआउट को प्रभावित करता है। वायर-टू-बोर्ड डिज़ाइन के लिए हेडर से मेल खाने वाले बोर्ड फुटप्रिंट की आवश्यकता होती है, न कि केवल वायर से मेल खाने वाले केबल-साइड शेल की।
प्रकाशित रेटिंग के लिए भी उतनी ही सावधानी बरतनी चाहिए। किसी कॉन्टैक्ट, शेल या हेडर की रेटिंग का मतलब यह नहीं है कि पूरा सिस्टम सही है। प्राथमिक जांच के तौर पर, सिस्टम की सीमा उसके सबसे कम रेटिंग वाले एलिमेंट से तय होती है, लेकिन वास्तविक सीमा तापमान वृद्धि, सक्रिय कॉन्टैक्ट की संख्या, तार की मोटाई और परीक्षण की स्थितियों पर भी निर्भर कर सकती है। निर्माता की सिस्टम-स्तरीय रेटिंग का उपयोग करें या पूरे असेंबली की जांच करें।
| भाग या प्रणाली | विधानसभा में भूमिका | ठेठ आवेदन | मुख्य चयन कारक |
|---|---|---|---|
| क्रिम्प संपर्क | यह सिग्नल या करंट को वहन करता है और मिलान इंटरफ़ेस प्रदान करता है। | तार से जुड़े खोल के अंदर | वायर रेंज, प्लेटिंग, मेटिंग एंड, लॉकिंग लांस, क्रिम्प टूल |
| क्रिम्प टर्मिनल शेल | यह संपर्कों को स्थिति प्रदान करता है और यांत्रिक इंटरफ़ेस प्रदान करता है। | केबल-साइड कनेक्टर बॉडी | पिच, स्थान, पंक्ति व्यवस्था, लिंग, कुंजी निर्धारण, सामग्री, तापमान |
| वायर-टू-वायर सिस्टम | दो तार से जुड़े खोलों को जोड़ता है | इनलाइन केबल कनेक्शन और हार्नेस एक्सटेंशन | मिलान युग्म, कुंजी, लॉकिंग, तार रेंज, तनाव से राहत |
| वायर-टू-बोर्ड सिस्टम | केबल शेल को पीसीबी हेडर से जोड़ता है | उपकरण के अंदर बोर्ड से केबल कनेक्शन | हेडर सीरीज़, पिच, माउंटिंग दिशा, बोर्ड फुटप्रिंट, करंट रेटिंग |
| पीसीबी हेडर (वेफर) | बोर्ड-साइड मेटिंग इंटरफ़ेस प्रदान करता है | पीसीबी पर सोल्डर या माउंट किया गया | पिच, पिन की संख्या, सीधा या समकोण, धारा, वोल्टेज, तापमान |
दो सामान्य वायर-टू-बोर्ड कनेक्टरों की तुलना विस्तार से जानने के लिए, XH कनेक्टर और VH कनेक्टर की तुलना देखें । व्यापक विकल्प जानने के लिए, PCB के लिए सही वायर-टू-बोर्ड कनेक्टर कैसे चुनें देखें ।
यह वर्गीकरण अब यह स्पष्ट करता है कि क्या बेचा जा रहा है और इसके साथ क्या मेल खाना चाहिए। लेकिन यह अभी तक इस सवाल का जवाब नहीं देता कि कोई विशेष संयोजन किसी विशिष्ट तार, विद्युत भार और उत्पादन प्रक्रिया के लिए उपयुक्त है या नहीं। इन सवालों के जवाब के लिए उत्पाद प्रकारों से हटकर मूल्यांकन क्रम की ओर बढ़ना आवश्यक है।
सही क्रिम्प टर्मिनल का चुनाव कैसे करें?
चयन प्रक्रिया पुर्जों के संयोजन के क्रम के अनुसार होती है। तार संपर्क में जाता है, संपर्क शेल में जाता है, शेल दूसरे शेल या पीसीबी हेडर से जुड़ता है, और अंत में एक उपकरण से क्रिम्प बनाया जाता है। इस क्रम का पालन करने से अगले चरण तक पहुंचने से पहले ही विसंगति का पता चल जाता है।
तार की मोटाई और चालक का प्रकार
टर्मिनल का क्रिम्प बैरल तार की रेंज से मेल खाना चाहिए। कंडक्टर का आकार, स्ट्रैंड की संख्या और इंसुलेशन का व्यास, ये सभी महत्वपूर्ण कारक हैं। मोटे या ठोस स्ट्रैंड वाले तारों के लिए डिज़ाइन किए गए टूल से पतले स्ट्रैंड वाले तार को क्रिम्प करना मुश्किल हो सकता है। स्ट्रिप की लंबाई क्रिम्प ज़ोन से मेल खानी चाहिए: यदि लंबाई कम हो, तो कंडक्टर क्रिम्प में स्ट्रैंड छूट सकते हैं; और यदि लंबाई अधिक हो, तो तार मिलान क्षेत्र में बाहर निकल सकता है।
इंसुलेशन क्रिम्प की अलग से जाँच आवश्यक है। यदि यह बहुत ढीला है, तो यह तनाव से राहत प्रदान नहीं करेगा; और यदि बहुत कसा हुआ है, तो यह तार को नुकसान पहुँचा सकता है। इसलिए, तार का चयन तभी पूर्ण माना जाता है जब कंडक्टर, इंसुलेशन, स्ट्रिप की लंबाई और क्रिम्प टूल सभी संपर्क डिज़ाइन के अनुरूप हों।
वर्तमान और वोल्टेज रेटिंग
ऑपरेटिंग क्षमता की तुलना सटीक संपर्क, शेल, हेडर और तार से करें। परीक्षण स्थितियों के बिना कोई भी करंट या वोल्टेज का आंकड़ा अधूरा है। परिवेश का तापमान, सक्रिय संपर्कों की संख्या, तार की मोटाई, रिक्ति और इन्सुलेशन, ये सभी स्वीकार्य ऑपरेटिंग सीमा को प्रभावित करते हैं।
आवश्यक रेटिंग घटाएँ और उपलब्ध होने पर निर्माता की सिस्टम रेटिंग का उपयोग करें। यदि वह रेटिंग प्रकाशित नहीं है, तो संपूर्ण असेंबली का सत्यापन करें। किसी घटक-स्तर के मान को इस प्रमाण के रूप में प्रस्तुत नहीं किया जाना चाहिए कि संयोजित सिस्टम अनुप्रयोग की आवश्यकताओं को पूरा करेगा।
टर्मिनल और शेल संगतता
यांत्रिक अनुकूलता वह बिंदु है जहाँ वर्गीकरण के तीनों स्तर मिलते हैं। संपर्क को खोल में मौजूद गुहा में ठीक से फिट होना चाहिए और उसके लॉकिंग फीचर से जुड़ना चाहिए। खोल को सही हेडर या विपरीत खोल के साथ जुड़ना चाहिए। पिच, स्थिति, पंक्ति लेआउट, लिंग, कुंजी और लॉकिंग सभी का मेल खाना आवश्यक है।
देखने के आधार पर मिलान करने के बजाय निर्माता द्वारा दिए गए मिलान चार्ट या चित्र का उपयोग करें। क्षतिग्रस्त लॉकिंग लैंस, गलत कैविटी, या समान दिखने वाली श्रृंखला का शेल लोड पड़ने पर संपर्क को बाहर धकेलने का कारण बन सकता है। असेंबली के दौरान पुर्जा ठीक से फिट हो सकता है, लेकिन कंपन या बार-बार मिलान के बाद खराब हो सकता है।
स्थापना और संचालन की शर्तें
अंतिम जांच प्रक्रिया अनुकूलता की है। क्रिम्प टूल और एप्लीकेटर को टर्मिनल और तार के लिए निर्दिष्ट किया जाना चाहिए। उत्पादन के लिए, योग्य टूलिंग और मान्य क्रिम्प सेटिंग्स का उपयोग करें। क्रिम्प की ऊंचाई, चौड़ाई और खिंचाव शक्ति की जांच करें, और लागू उत्पाद विनिर्देश के अनुसार सम्मिलन और निकासी बल को सत्यापित करें।
प्रोटोटाइप के लिए हाथ से चलने वाला उपकरण स्वीकार्य हो सकता है, लेकिन उत्पादन के लिए स्वचालित रूप से नहीं। कंपन, नमी, रसायन, तापमान और संपर्क चक्रों की भी समीक्षा की जानी चाहिए। बेंच पर काम करने वाला कनेक्टर चलती गाड़ी, बाहरी वातावरण या उच्च कंपन वाली मशीन में खराब हो सकता है।
इन जाँचों से आठ ठोस उत्तर प्राप्त होते हैं:
| जांच की चौकी | उत्तर देने के लिए प्रश्न |
|---|---|
| संबंध प्रकार | क्या इंटरफेस वायर-टू-वायर है या वायर-टू-बोर्ड? |
| तार | कंडक्टर का आकार, स्ट्रैंड का प्रकार, इन्सुलेशन का व्यास और स्ट्रिप की लंबाई क्या है? |
| विद्युत कर्तव्य | वर्तमान, वोल्टेज, परिवेश तापमान और डीरेटिंग की स्थितियाँ क्या हैं? |
| मैकेनिकल इंटरफ़ेस | पिच, पोजीशन, रो लेआउट, जेंडर, ओरिएंटेशन और लॉकिंग मेथड क्या हैं? |
| अनुकूलता | क्या कॉन्टैक्ट, शेल, हेडर और टूलिंग एक ही योग्य श्रृंखला से हैं? |
| वातावरण | क्या कंपन, नमी, रसायन और संभोग चक्र उत्पाद की रेटिंग के दायरे में आते हैं? |
| उत्पादन | क्या क्रिम्प टूल, एप्लीकेटर, निरीक्षण विधि और पुल टेस्ट परिभाषित हैं? |
| दस्तावेज़ीकरण | क्या लागू होने वाले चित्र, विनिर्देश और अनुपालन दस्तावेज उपलब्ध हैं? |
ये उत्तर नमूने को अनुमोदन के लिए तैयार करते हैं। किसी उत्तर का न होना या अनुमानित उत्तर इंटरफ़ेस को अप्रमाणित छोड़ देता है; इसका अर्थ यह नहीं है कि जोखिम कम है।
क्रिम्प टर्मिनलों का चयन करते समय होने वाली सामान्य गलतियाँ
अधिकांश गलत ऑर्डर तब होते हैं जब आवश्यक उत्तर मौजूद नहीं होता और काम जारी रहता है। नीचे दिए गए त्रुटि पथ दर्शाते हैं कि यदि प्रारंभिक जाँच बिंदुओं में से किसी एक को छोड़ दिया जाता है तो क्या हो सकता है।
| जाँच छोड़ दी गई | संभावित परिणाम | आवश्यक सुधार |
|---|---|---|
| फोटो से मिलान करना | चयनित भाग में अलग-अलग कीइंग, लॉकिंग या कैविटी आयाम हो सकते हैं। | सटीक श्रृंखला, रेखाचित्र और मिलान चार्ट की तुलना करें। |
| केवल नाममात्र तार के आकार की जाँच करना | कंडक्टर क्रिम्प ढीला हो सकता है, या इन्सुलेशन कुचला हुआ हो सकता है या ठीक से समर्थित नहीं हो सकता है। | कंडक्टर की रेंज, स्ट्रैंड का प्रकार, इन्सुलेशन का व्यास, स्ट्रिप की लंबाई और टूलिंग की जांच करें। |
| समान उत्पाद श्रृंखलाओं का मिश्रण | पुर्जे आपस में ठीक से लॉक या जुड़ नहीं सकते हैं, या संपर्क इंटरफ़ेस अविश्वसनीय हो सकता है। | निर्माता द्वारा प्रमाणित योग्य कॉन्टैक्ट, शेल और हेडर फैमिली का ही उपयोग करें। |
| किसी घटक की रेटिंग को सिस्टम रेटिंग के रूप में उपयोग करना | संपर्क, खोल या तार के सीमित तत्व बनने के कारण असेंबली अधिक गरम हो सकती है। | संपूर्ण युग्मित प्रणाली का सत्यापन करें और आवश्यक डीरेटिंग लागू करें। |
| केवल दृश्य क्रिम्प नमूने को ही मंजूरी देना | हालांकि जोड़ शुरू में ठीक प्रतीत होता है, लेकिन बाद में वह खिंचाव परीक्षण, कंपन परीक्षण या तापमान वृद्धि परीक्षण में विफल हो सकता है। | टूलिंग की गुणवत्ता का निर्धारण करें और क्रिम्प निरीक्षण, पुल-टेस्ट और पर्यावरणीय मानदंडों को परिभाषित करें। |
एक तस्वीर से उत्पाद की दिशा या आकार की पहचान करने में मदद मिल सकती है। यह कैविटी, सामग्री, प्लेटिंग, वायर रेंज, टूलिंग या रेटिंग को सत्यापित नहीं कर सकती। कॉन्टैक्ट, शेल, हेडर, वायर और क्रिम्प प्रक्रिया को एक ही सिस्टम के रूप में अनुमोदित किया जाना चाहिए, और किसी भी हिस्से में बदलाव होने पर इंटरफ़ेस की दोबारा जांच की जानी चाहिए।
निष्कर्ष
शुरुआत में उद्धरण में जो विसंगति है, वह केवल शब्दों की समस्या नहीं है। यह अनुरोधित भाग के कार्य को स्पष्ट रूप से परिभाषित करने के बजाय एक अस्पष्ट श्रेणी से शुरू करने के कारण उत्पन्न हुई है। क्रिम्प टर्मिनल धातु का संपर्क होता है, न कि प्लास्टिक का आवरण। संपर्क सिग्नल या करंट प्रवाहित करता है; आवरण उसे सही स्थिति में रखता है और उसकी सुरक्षा करता है; पीसीबी हेडर बोर्ड-साइड इंटरफ़ेस प्रदान करता है; तार और क्रिम्प टूल निर्माण प्रक्रिया को पूरा करते हैं।
इस अंतर का उपयोग करके पहले उत्पाद का वर्गीकरण करें, फिर असेंबली क्रम में चयन करें: कनेक्शन प्रकार परिभाषित करें, सीरीज़ और पिच चुनें, तार और विद्युत आवश्यकताओं को सत्यापित करें, संपर्क, शेल और हेडर की अनुकूलता की पुष्टि करें, और क्रिम्प प्रक्रिया को मान्य करें। यह क्रम किसी भी असंरक्षित इंटरफ़ेस को कोटेशन या उत्पादन रिलीज़ में जाने से रोकता है।
सटीक विशिष्टताओं, संगत संपर्क-और-शेल संयोजनों, ड्राइंग की पुष्टि, या प्रस्तावित असेंबली की समीक्षा में सहायता के लिए, संपर्क करें Kinghelmकी तकनीकी टीमकृपया इच्छित तार, वर्तमान और वोल्टेज की स्थिति, मिलान की दिशा, उपलब्ध स्थान और प्रस्तावित भाग के चित्र भेजें ताकि टीम इंटरफेस की एक साथ जांच कर सके।
संबंधित अनुशंसाएँ